数控车工计算(车工计算器)
车床算切点还在按计算器?这软件填完参数直接出坐标和程序,圆弧螺纹锥度都覆盖,装之前先看看实测短板。 发表评论
- 软件类别:办公商务
- 软件大小:50.2M
- 更新时间:2026-11-04 02:58
- 软件版本:v3.9.0 车床编程计算
- 软件语言:简体中文
- 软件等级:

- 软件厂商:昆山年月日信息科技有限公司
- 官方网址:暂无
- 备案号:苏ICP备2020070780号-2A
- 评分
- 安卓版下载
手机扫描下载
应用介绍
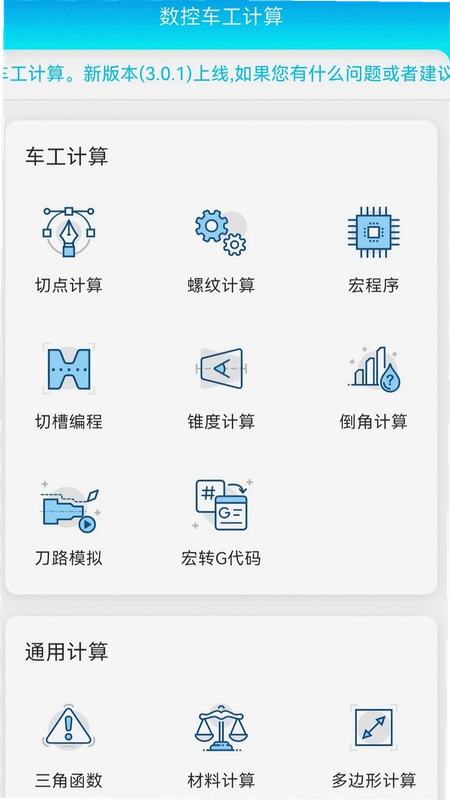
干数控车床的朋友大概都有过这种经历:图纸上那个圆弧切点坐标,拿计算器按了半天还是不敢确定,最后只能凭经验估个大概,结果上机一试,差了零点几毫米。数控车工计算这类工具就是来解决这种尴尬的。它把车工日常碰到的圆弧、螺纹、锥度、宏程序这些计算活儿都装进了手机里,不用再翻手册查表,也不用在纸上画辅助线硬算。小编实测下来,这软件在安卓机上跑得挺顺,界面不算花哨但该有的功能都摆在明面上,对普通车床和数控车床的从业者来说,算是个能随身带着的辅助工具。下面就从实际使用角度聊聊它到底能干啥、怎么用、哪些地方得留个心眼。
圆弧切点计算到底怎么用才不出错
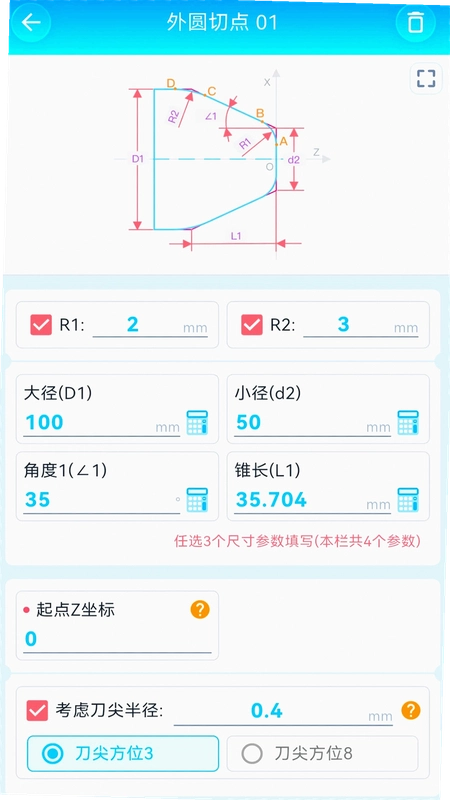
1.圆弧切点是车工计算里用得最多的功能之一。打开软件首页就能看到圆弧切点计算的入口,点进去之后先选零件结构类型,常见的台阶加圆弧、球面、锥面接圆弧这些都有预设。选好之后把图纸上的已知尺寸填进去,比如圆弧半径、起点坐标、终点坐标,软件会自动算出切点坐标。
2.这里有个细节得注意:填参数的时候要看清图纸标注的是直径还是半径,软件里直径和半径是分开填的,填错了结果差一倍。小编第一次用的时候就栽在这上面,算出来的坐标对不上,后来才发现是直径半径搞混了。
3.算完切点之后,软件会实时生成对应的G代码程序段,还能勾选刀尖补偿。刀尖补偿这个选项挺实用,尤其是用R0.4或者R0.8刀尖的活儿,不补偿的话圆弧接刀处容易留个小台阶。补偿方向要根据刀具安装位置来选,外圆刀和内孔刀的补偿方向不一样,选反了程序就跑偏了。
4.生成的程序可以复制出来直接发到机床或者抄到程序单上,不过小编建议上机前还是空运行一遍看看轨迹,毕竟软件算的是理论值,实际机床的间隙和刀具磨损还得靠自己对刀来修正。
说句实在话,这个圆弧切点功能对新手挺友好,省去了画CAD辅助线的麻烦。但老手也别完全依赖它,复杂零件还是得结合图纸自己复核一遍,毕竟软件不知道你的机床精度和刀具实际状态。
螺纹和锥度计算靠谱吗?实测数据对得上
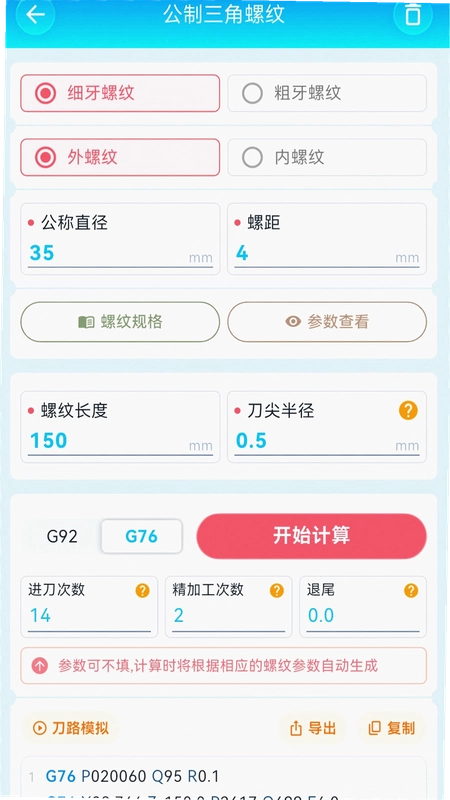
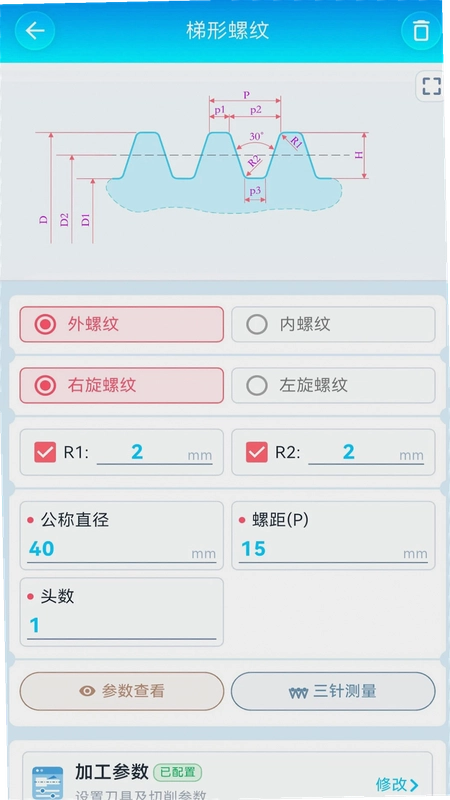
1.螺纹计算这块,软件里把常见螺纹的牙型角、螺距、大径中径小径都内置好了,选螺纹类型(公制、英制、梯形、矩形都有)再填公称直径和螺距,查询结果直接出来。小编拿M30×2的螺纹试了一下,中径和小径的数值跟手册上查的一致,没毛病。
2.更实用的是它能把螺纹加工程序直接生成出来,包括G76或者G92的循环指令,进刀方式、切削次数、精车余量这些参数都能调。对于刚上手数控车的新手来说,照着生成的程序改改就能用,比自己从头编省事不少。
3.锥度计算也是类似的路子,输入大端直径、小端直径和长度,锥度比和角度就出来了。起刀和退刀距离可以自己设,刀尖补偿同样支持。干锥螺纹或者锥面配合的活儿时,这个功能能省下查表的时间。
不过得提醒一句:螺纹计算里有些参数是默认值,比如牙深系数,不同标准体系下取值有差异。要是干出口件或者特殊螺纹,最好把默认值改成图纸要求的数值再算,别直接拿默认结果上机。
宏程序生成功能适合哪些人用
1.宏程序这块算是软件的进阶功能了。梯形螺纹、矩形螺纹、圆弧螺纹、椭圆、抛物线、网纹、八字油槽、蜗杆这些工件的加工程序都能生成。操作路径是:首页点宏程序→选工件类型→填参数→生成程序。
2.拿椭圆举例,填长半轴、短半轴、起始角度和终止角度,软件会生成带变量运算的宏程序代码。对于不熟悉宏程序语法的车工来说,这相当于给了个模板,改改数值就能用。
3.网纹和八字油槽这两个功能在普通车床上用得不多,但在数控车上做滚花替代或者油槽加工时挺方便。生成的程序里变量赋值和循环结构都写好了,复制到机床里注意检查一下变量号有没有跟机床本身的宏变量冲突。
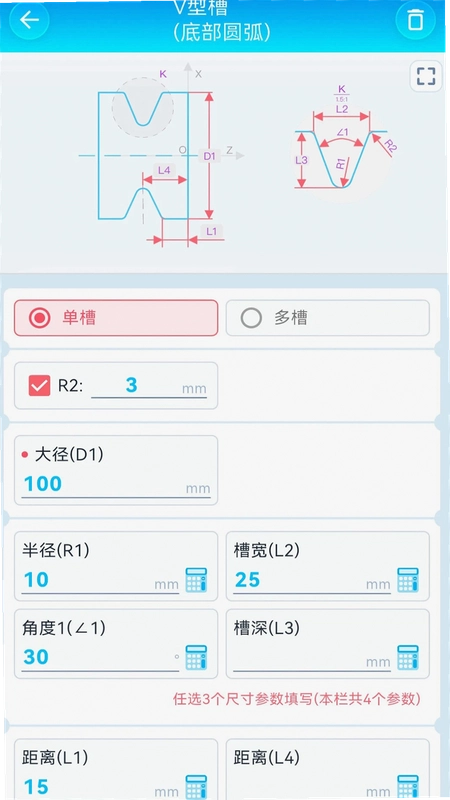
4.切槽编程也归在这块,矩形槽、V形槽、皮带轮、圆弧槽、端面V型槽、端面圆弧槽都能生成宏程序和G代码。皮带轮槽的生成程序里把槽距、槽角、槽深都参数化了,改起来直观。
小编心得:宏程序功能对没系统学过宏语法的车工来说是个捷径,但生成的程序最好先在仿真软件里跑一遍。有次我直接复制到机床里,结果变量号和机床系统占用的冲突了,报警半天才反应过来。建议用之前翻翻机床说明书,看看哪些变量号是空闲的。
公差、重量、三角函数这些辅助功能实用度如何
1.公差计算支持孔轴配合的快速查询,选配合类型(间隙、过渡、过盈)和公差等级,上下偏差直接出来。干批量活儿的时候对刀、检验都用得上,不用再翻厚厚的公差表。
2.重量计算覆盖了圆钢、方钢、六角钢、管材、板材这些常见形状,填尺寸和数量就能算出理论重量。对于下料算材料成本来说挺方便,尤其是接单报价的时候快速估个料重。
3.三角函数和对角计算属于基础工具,角度换算、三角形边长计算、多边形对角线计算这些功能虽然简单但用得频繁。倒角计算、线速度转换、粗糙度计算这些零碎功能也都塞在"其他计算"里了,界面不算精致但找起来不费劲。
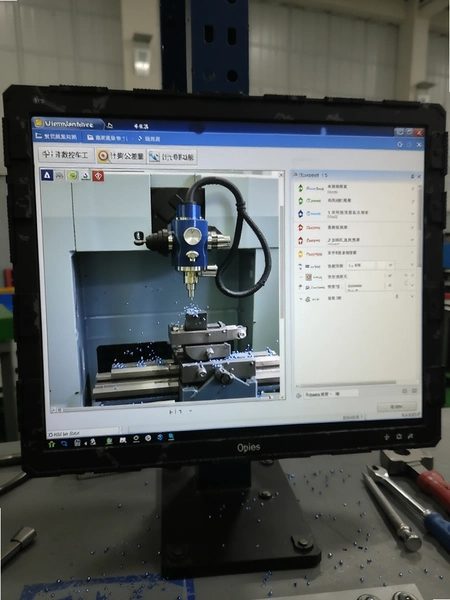
这些辅助功能单个拎出来都不复杂,但凑在一起确实能减少翻手册的次数。小编觉得重量计算和公差查询是除了主功能之外打开率最高的两个,干机加工的都懂,报价和检验的时候手边有个能快速查的工具省心不少。
新旧版本功能对比与低配手机运行实测
1.手头正好有旧版安装包,拿v2.5和现在的v3.9.0对比了一下。最明显的变化是宏程序模块从原来的5种工件类型扩充到了现在的8种,切槽编程是后来加的,圆弧螺纹和抛物线也是新版本才有的。
| 对比项 | v2.5版本 | v3.9.0版本 |
| 宏程序工件类型 | 5种 | 8种(新增圆弧螺纹、抛物线、切槽等) |
| 切槽编程 | 无 | 支持矩形槽、V形槽、皮带轮等6类 |
| 刀尖补偿 | 圆弧和锥度支持 | 圆弧、锥度、螺纹均支持 |
| 安装包大小 | 约18MB | 约26MB |
2.低配兼容性方面,小编拿了台骁龙660的老机器试了试,打开速度还行,但宏程序生成复杂工件(比如蜗杆)的时候会卡个一两秒,生成完就正常了。内存占用常驻在80MB左右,不算轻但也能接受。
3.负面短板也得说清楚:软件界面设计比较老旧,有些按钮位置不太符合现在的操作习惯;部分计算页面没有输入校验,填个负数或者文字进去会直接报错闪退;另外没有云端同步功能,换手机得重新记参数。权限方面只申请了存储权限用于保存生成结果,倒是不怎么越界。
车工计算器下载常见问题答疑
问:数控车工计算免费版和付费版有什么区别?
答:目前软件没有内购也没有广告,功能上没做限制。网上有些标着"免费版"的其实是旧版本或者第三方修改包,建议从正规渠道下。安装包大小在26MB左右,装完就能用,不用注册登录。
问:生成的程序能直接上机床用吗?
答:理论程序是对的,但实际用之前必须核对刀尖圆弧半径、刀具安装方向、机床系统指令格式(比如G76的P值写法有些系统不一样)。建议先在机床上空运行走一遍轨迹,确认没问题再切削。直接照搬出过撞刀的不在少数。
问:为什么填了参数算出来的坐标跟图纸对不上?
答:八成是直径半径填混了,或者圆弧起点终点的顺序搞反了。软件里每个输入框旁边有提示单位,填之前看清楚。另外如果是内孔圆弧,补偿方向要选反方向,这个也容易忽略。
问:宏程序生成后复制到机床报警怎么办?
答:先检查变量号有没有和机床系统占用的冲突,常见的是#100到#199这一段有些系统自己用了。再就是看程序里有没有用到机床不支持的指令,比如某些老系统不支持G71二型。把报警号记下来查机床说明书最准。
问:这软件占内存大不大,老手机能不能跑?
答:安装后占存储约60MB,运行时内存占用在80MB上下。安卓7.0以上基本都能跑,但太老的机器(比如骁龙4系)生成复杂宏程序时会有点卡顿,日常查个公差、算个切点问题不大。
原创测评:切槽编程实操走一遍
拿个常见的皮带轮槽举个例子,图纸要求槽底直径120mm、槽顶宽12mm、槽深8mm、槽角34度、槽数3个、槽距15mm。打开软件→切槽编程→选皮带轮→填参数。
| 操作步骤 | 参数填写 | 注意事项 |
| 1.选工件类型 | 切槽编程→皮带轮 | 确认是V型带轮还是多楔带轮 |
| 2.填槽参数 | 槽底直径120、槽顶宽12、槽深8、槽角34° | 槽角按图纸标注填,别填成单边角度 |
| 3.设槽距和槽数 | 槽距15mm、槽数3 | 槽距是从第一个槽中心到第二个槽中心 |
| 4.刀尖补偿 | 勾选,填刀尖半径0.4 | 补偿方向选外圆刀左偏 |
| 5.生成程序 | 点"生成G代码" | 复制前核对程序头尾的退刀位置 |
生成的程序里槽的粗车和精车是分开的,粗车留了0.2mm余量。上机前我把程序发到仿真软件里跑了一遍,轨迹没问题。实际切削时用的是G75切槽循环,转速给到800转,进给0.08,三个槽切下来尺寸稳定在公差范围内。
这次实操感受是:切槽编程省去了自己算槽底宽度和槽深方向分层切削的麻烦,尤其是多槽等距的情况,不用手写循环。但有个小坑,软件默认的槽底圆角是R0,如果图纸有圆角要求得手动在程序里加,它不会自动生成。高亮提醒:生成程序后务必检查槽底圆角和槽口倒角,这两处软件不自动处理。
机加工圈里还能看看这几款工具
| 软件名称 | 推荐理由 | 评分 |
| 机加工计算器 | 铣削钻削参数齐全,车工功能偏少 | ★★★★ |
| 数控编程助手 | G代码查询方便,带仿真预览 | ★★★★ |
| 车床计算器 | 螺纹锥度计算快,界面简洁 | ★★★☆ |
| 宏程序编程大师 | 宏模板丰富,适合进阶用户 | ★★★★ |
| 机械加工公差查询 | 公差配合数据全,查询速度快 | ★★★☆ |
| 金属重量计算器 | 材料密度库全,下料算料好用 | ★★★★ |
这几款都是机加工圈里有人用的工具,功能各有侧重。数控车工计算强在车削这一块做得细,宏程序和切槽编程是它的特色。要是干铣床多的可以看看机加工计算器,纯查公差的用公差查询那个就够。小编建议别装太多,手机里留两三个常用的就行,装多了反而找起来麻烦。
应用信息
- 包名:com.jntc.lathecaculate
- 名称:数控车工计算
- 版本:3.9.0
- MD5值:0bd783566bcffaec8a35ab13bef33fc3
- 隐私政策:点击查看
热门专题
本类最新
 大小:132.5M
网友评论





相关应用
 货车运货实时计价(货车运价计算器)v1.0.0 货运计价油耗核算
 货车运货计价(货车运费计算器)v1.0.0 货运成本核算助手
 职工退休养老金计算(养老金测算助手)v1.0.1 养老金测算
 计算器万能计算(万能计算器)v1.0.3.FTC 全能计算工具
 智能全能计算器(全能计算器)v1.0.5 多功能计算工具
 包裹自提邮政最新版本2026(中邮E通)v3.1.4.4办公商务
 扫描全能王永久免费版v7.28.7.2908205001办公商务
本类排行
- 1slack官方下载手机版最新版本v26.08.40.0138.6M
- 22号人事部官方最新版v4.6.1355.0M
- 3毛驴航运安卓版14.8M
- 4履职考评下载最新版2026v3.5.6125.3M
- 5傲软扫描官方版v2.1.059.1M
- 6adobe acrobat reader手机版下载v26.12.4.52080153.3M
- 7中油易连手机版v5.0.040.7M
- 8蒙牛办随软件v1.9.4官方版73M
- 9兄弟打印机app手机版(iPrint&Scan)v6.14.098.7M
- 10员工之家最新版本v3.0.10187.8M